Becsült olvasási idő: 7 perc
A Designcenter (NX) CAM 2606-os verziójában a szerszámgépi mérés („On-Machine Probing”, OMP) több jelentős fejlesztést kapott. Az alábbiakban négy újdonságot mutatunk be: a gyári szerszámbeállítási ciklusok támogatását, a Röders RM6 vezérlés integrációját, a TCL logikával kiegészített NC kimenetet, valamint a zárt hurkú megmunkálási munkafolyamatot.
Támogatott ciklusok érintés nélküli és érintéses szerszámbeállításhoz
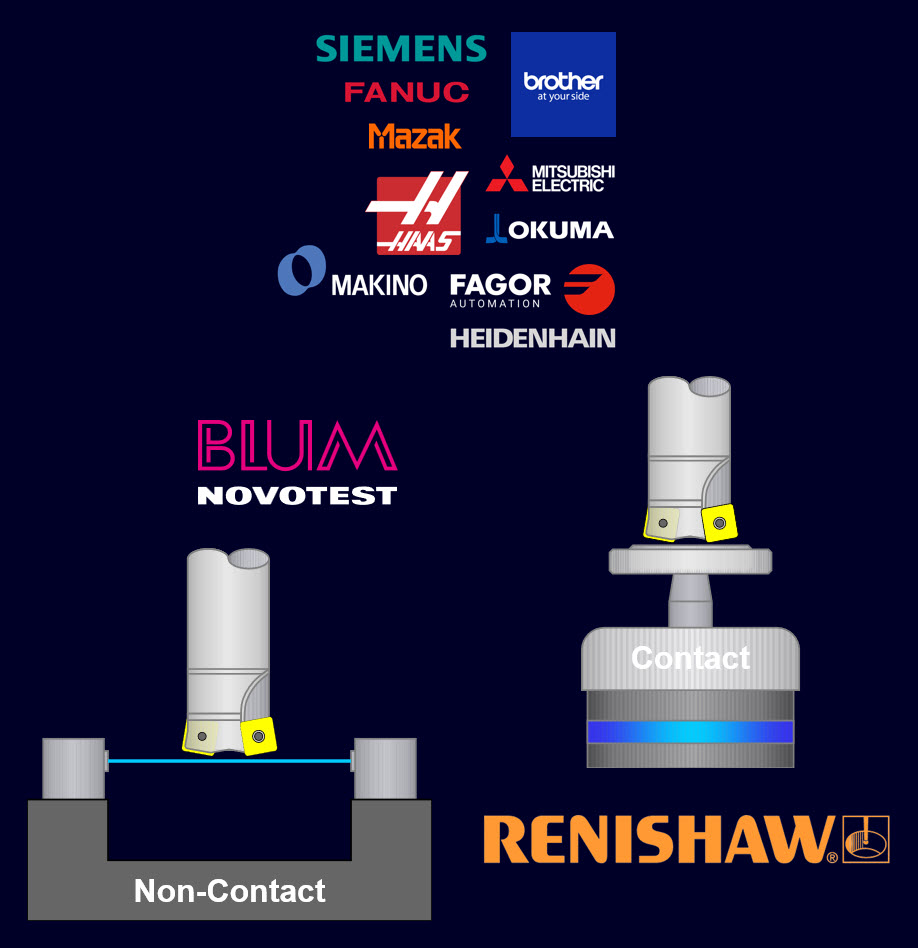
A 2606-os verzió gyárilag támogatja a Blum-Novotest és a Renishaw szerszámbeállítási ciklusait – mind a lézeres, érintés nélküli, mind az érintéses, mérőtapintós megoldásokat. A támogatott vezérlések között megtalálható a Fanuc, a Sinumerik, a Heidenhain, a Mazak, az Okuma, a Makino, a Brother, a Fagor és a Mitsubishi, vagyis a gyakorlatban használt szerszámgépek túlnyomó többsége. Az automatizálás a szerszámbeállítás teljes életciklusát lefedi: a szerszámhossz és -átmérő induló bemérését, a kopáskompenzáció folyamatos frissítését, valamint a szerszámtörés-figyelést a műveletelemek között. Így a gép még azelőtt észreveszi a törött vagy elhasználódott szerszámot, hogy az kárt tenne a munkadarabban – mindezt egyedi makrókód írása nélkül.
Lényeges architekturális pont, hogy a ciklusok kimenete közvetlenül a posztprocesszor rétegeibe illeszkedik, és a „Post Hub”-on keresztül érhető el: a szerszámbeállítási hívások ugyanazon a posztprocesszor-infrastruktúrán keresztül keletkeznek, mint minden más NC kimenet, tehát ugyanazt a testreszabási és ellenőrzési utat járják be. A programozó ugyanúgy éri el ezeket a ciklusokat, mint bármelyik másik műveletelemet – nincs szükség külön munkafolyamatra vagy eszközre. Több vezérlést használó műhelyekben ez azt jelenti, hogy nem kell gépenként külön makró könyvtárat fenntartani, ezzel csökken a kézi NC módosítások száma és egységesebbé válik a szerszámbeállítás.
Röders RM6 tapintási ciklusok integrációja
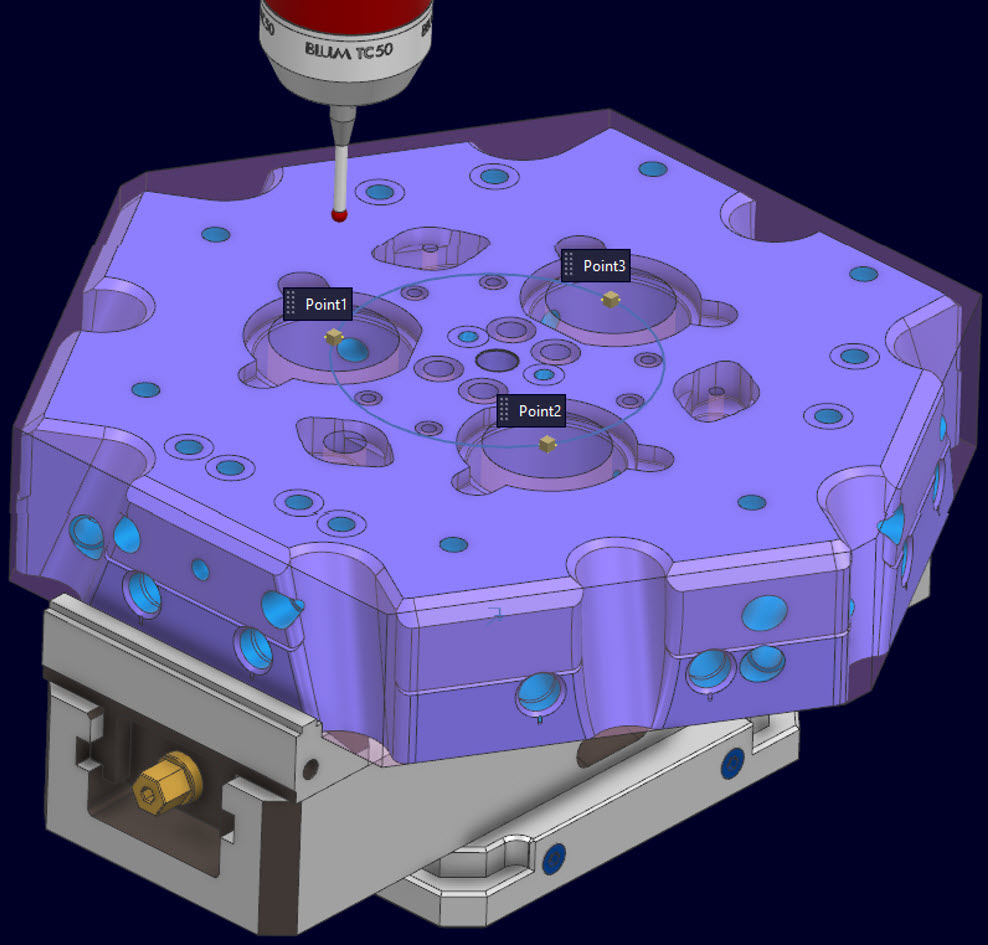
A 2606-os verzió külön cikluscsomagot kapott a Röders RM6 vezérléshez, ezzel a szerszámgépi mérés natív támogatása kiterjed a precíziós szerszám- és formakészítésre is. A Röders felhasználóknak így nem kell többé kézzel programozniuk a tapintási ciklusokat, sem külön makró könyvtárat fenntartaniuk az NX CAM-en kívül. A csomag az RM6 összes fontos tapintási ciklusát támogatja – SPOINT, SLINE, SPLANE, SCDRILL, SCINSIDE, SCOUTSIDE, SRAWBLOCK, SPOCKET és SPIN –, amelyek az egypontos mérésektől a zseb- és furatmérésig a tipikus mérési feladatok teljes körét lefedik.
A ciklushívások dedikált posztprocesszor rétegen keresztül keletkeznek, pontosan azzal a szintaxissal és paraméterszerkezettel, amit a Röders vezérlés elvár. Ez ugyanaz a rétegarchitektúra, amit a többi vezérlés esetében is használunk, tehát a munkafolyamat ismerős lesz mindenkinek, aki már használta az NX CAM mérési funkcióit. A szerszámpálya valós időben, az alkatrészgeometriából generálódik, így nem kell kézzel kiszámolni vagy bevinni a ráállási pozíciókat és a mérési pontokat – ez összetett geometriák esetén jelentősen gyorsítja a programozást.
Fejlesztett mérés TCL logikával
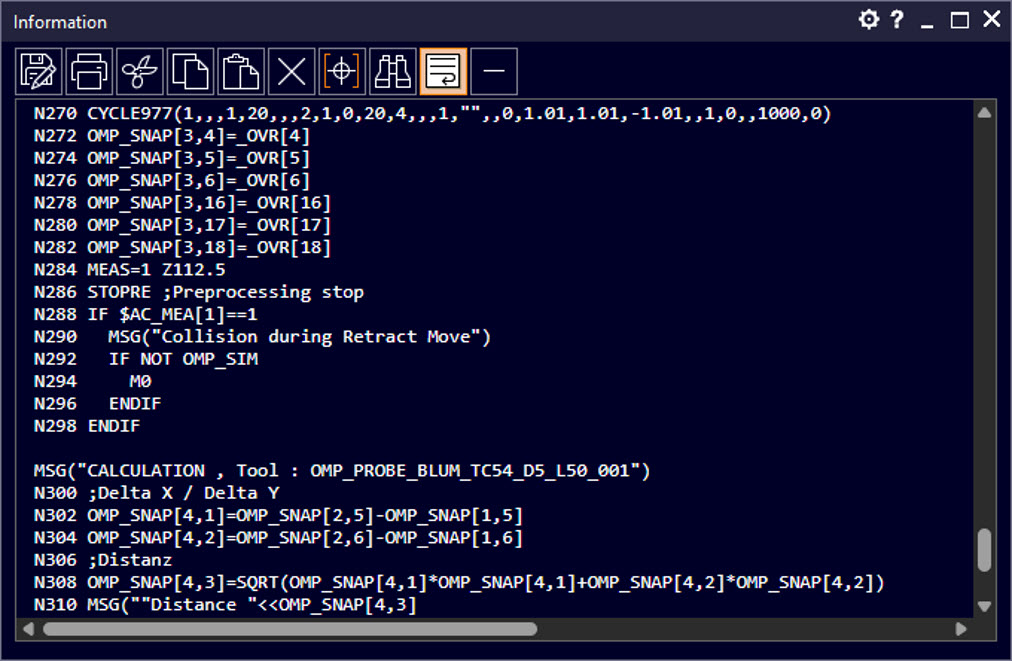
A 2606-os verzióban az NX CAM „Notes” mezőibe beágyazott TCL kódrészletek is vezérelhetik az NC kimenetet a posztprocesszor rétegen keresztül. Ezzel áthidalható a szakadék a natív CAM kifejezések és az összetett mérési munkafolyamatok között – anélkül, hogy kézzel kellene szerkeszteni az NC kódot. A TCL kódrészletek „Post Configurator” parancsokként futnak le az NC kimenet generálása során, így a mérési műveletelemek mellett egyedi számítások, feltételek és változó-hozzárendelések is megvalósíthatók. Az NC kimenet tehát nem statikus sablon alapján, hanem a mérési eredmények és a programozott logika alapján alakul – ez az, ami a mérési munkafolyamatot valóban intelligenssé teszi, nem csupán automatizálttá.
A műveletelemekre relatív indexekkel (-3, -2, -1) lehet visszahivatkozni, ami újrahasznosíthatóvá teszi a sablonokat: ugyanaz a logika módosítás nélkül működik más alkatrészeken és beállításokon is, mert a hivatkozások relatívak és nem fix értékek. A teljes munkafolyamatra mintapélda található a UGI_CAM_PROBING_DIR\Sample\OMP_Distance.prt fájlban: kiszámítja a Delta X és Delta Y értéket a korábbi mérésekből, ebből a 2D-s távolságot, majd „Post Configurator” parancsokkal ki is írja NC kódként. Az ilyen származtatott értékek számítása korábban csak kézi NC kód beszúrással vagy külső szkriptekkel volt lehetséges – most a CAM programba beágyazva, a posztolás során automatikusan jön létre, így az egész mérési folyamat karbantartható, visszakövethető és gépek között átvihető marad.
Zárt hurkú CAM automatizálás
A 2606-os verzió a mérést, az illesztést, a szerszámellenőrzést és az adaptív megmunkálást egyetlen CAM munkafolyamatba integrálja. A zárt hurkú („closed-loop”) megmunkálás magába a CAM felépítésbe van beépítve, nem utólag hozzátoldva. A UGI_CAM_PROBING_DIR\Sample\Floorpanel.prt mintapélda azt mutatja be, hogyan kombinálható egyetlen CAM alkatrészben az illesztés, a furatközéppont szerinti tájolás és a szögkorrekció.
A szerszámbemérés és a szerszámtörés-figyelés közvetlenül az NC kimenet folyamatába épül a posztprocesszor rétegeken keresztül, így következetes, ismételhető és visszakövethető. A programozó tehát nem külön műhelyi makrókra vagy kézi beszúrásokra támaszkodik, hanem beteszi ezeket a műveletelemeket a CAM programba, a többit pedig a posztprocesszor elvégzi. A rendszer támogatja a „Cut-Measure-Cut” elvet automatikus szerszámkorrekcióval: megmunkálunk egy alaksajátosságot, megmérjük, alkalmazzuk a korrekciót, majd újra megmunkáljuk – mindezt egyetlen automatizált NC sorozaton belül, kezelői beavatkozás nélkül.
Az összetett, gépspecifikus logika standardizált posztprocesszor rétegeken fut, nem kézi NC kódmódosításokon, így a zárt hurkú gyártás a napi termelésben is használhatóvá válik, nem csak különleges esetekben. Azoknak a műhelyeknek, amelyek nagyobb elsőre-jó („first-time-right”) arányra és szorosabb tűrésekre törekszenek, a mérés és az adaptív korrekció ugyanazon CAM munkafolyamatba integrálása komoly lépés a teljesen autonóm megmunkálás felé.